Производитель деталей ЧПУ заменил ручную зачистку участком из вибрационной и центробежно-дисковой машин. Кейс показывает, почему оборудование, абразивные тела и режимы необходимо подбирать отдельно для разных материалов и геометрии деталей.
Как построили автоматизированный маршрут обработки
Предприятие с двенадцатью токарными и фрезерными центрами выпускало детали из стали, нержавеющей стали и алюминия партиями по 200–2000 штук. После механообработки заусенцы удаляли вручную три оператора. Качество кромки различалось между сменами, время обработки партии было трудно прогнозировать, а доля отклонений по заусенцам и поверхности составляла 4–6% за двенадцать месяцев наблюдений.
Инженерная группа начала не с выбора станка, а с классификации деталей по материалу, геометрии и массе, характеру заусенца и требуемому качеству поверхности. Были выделены алюминиевые точёные детали с лёгким заусенцем, стальные фрезерованные корпуса и наиболее сложная группа — призматические детали из нержавеющей стали с внутренними карманами и перекрёстными отверстиями.
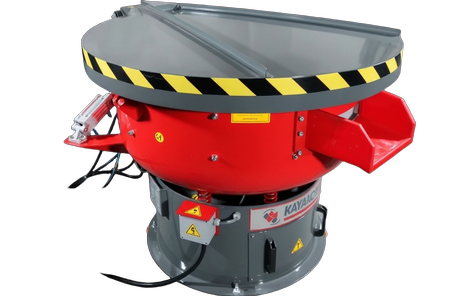
Для алюминиевых и стальных деталей выбрали круговые вибрационные машины серии KVM. Для деталей из нержавеющей стали со сложными внутренними элементами применили центробежно-дисковую машину KSM: более высокая интенсивность процесса помогает обрабатывать зоны, куда ручным инструментом и стандартным вибрационным способом добраться сложнее.
Технологические среды подбирали раздельно. Для алюминия использовали менее агрессивные пластиковые тела и состав для цветных металлов, для стали — керамические тела и химию для чёрных металлов, для нержавеющей стали — мелкофракционную керамику, геометрия которой согласована с минимальными размерами внутренних элементов. Режимы обработки и износ тел контролировали на пробных циклах.
Перед запуском каждой группы выполнили три последовательных пробных цикла с контролем кромки по эталону, измерением шероховатости и проверкой размерных элементов. За первые 90 дней серийной эксплуатации состояние кромки стало более равномерным между партиями, зависимость результата от конкретного оператора была устранена, а участок перешёл с трёх операторов на одного. Обнаруженное застревание тел в перекрёстном отверстии устранили заменой цилиндрического тела на цилиндр со скошенным торцом.
Источник: CNC Deburring Case Study KAYAKOCVIB