Evotec сравнила два способа удаления окалины с кромок деталей из углеродистой стали после лазерной резки с кислородом. Для плоских заготовок механическая обработка позволяет одновременно удалить оксидный слой и скруглить кромку; для сложной геометрии и сварных узлов химическое травление может оставаться более подходящим вариантом.
Почему покрытие отслаивается по кромке
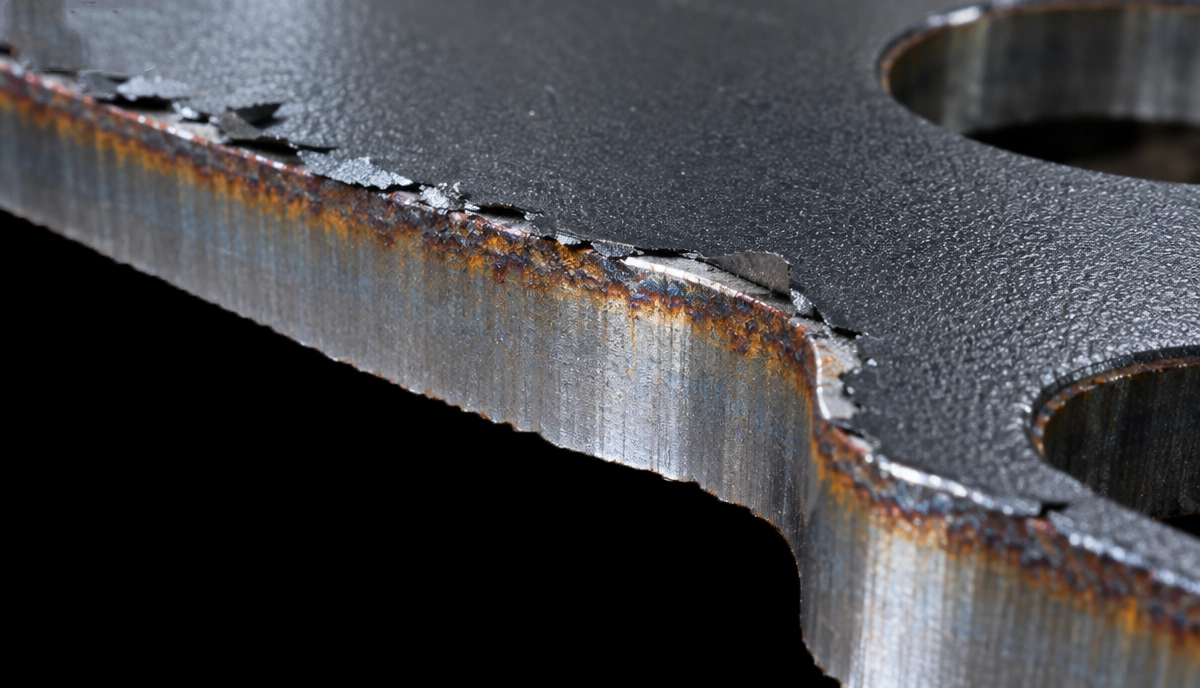
При лазерной резке углеродистой стали с кислородом на кромке образуется тонкий твёрдый слой оксида железа. Обычная мойка перед окраской его не удаляет, а конверсионное покрытие на такой поверхности не формируется. В результате порошковая краска сцепляется не с металлом, а с окалиной и может скалываться по краю детали.
Химическое травление растворяет оксидный слой, но добавляет в линию нагреваемые ванны, контроль концентрации и состояния раствора, нейтрализующее ополаскивание и обращение с кислотными отходами. Поэтому при сравнении вариантов необходимо учитывать не только скорость удаления окалины, но и эксплуатационные затраты всего процесса подготовки поверхности.
При механической финишной обработке абразивная лента удаляет окалину с плоскостей, а вращающиеся щётки работают по кромкам и внутренним контурам. За тот же проход можно выполнить контролируемое скругление кромок, где слой порошкового покрытия обычно получается наиболее тонким и уязвимым к ударам.
Как выбрать способ удаления окалины
Выбор метода определяется прежде всего геометрией и маршрутом детали. Плоские панели, кронштейны, основания и дверцы корпусов удобно обрабатывать механически до гибки. Для сформованных деталей, сварных узлов и сложных профилей, недоступных щёточному инструменту, химическое травление может быть практичнее.
Резка с азотом позволяет избежать большей части оксидного слоя, однако она подходит не для всех толщин и производственных бюджетов. Если для толстого листа сохраняется кислородная резка, удаление окалины становится отдельной обязательной операцией перед нанесением порошкового покрытия.
Evotec указывает для своих машин сочетание абразивной ленты и щёток, диапазон скругления от R0,3 до R2,5 и выше, а также скорость конвейера 1–7 м/мин. Эти значения являются параметрами и рекомендациями производителя; рабочий режим и требуемый радиус следует подтверждать по спецификации покрытия и испытаниям конкретных деталей.
Источник: Laser Oxide Removal Before Powder Coating: Pickle or Grind? Evotec